۱- مقدمه و تعریف کامپوزیتها
کامپوزیتها مواد مهندسی هستند که از ترکیب دو یا چند ماده با خواص فیزیکی و شیمیایی متفاوت تشکیل شدهاند. در صنعت خودروسازی، رایجترین نوع کامپوزیتها، کامپوزیتهای پلیمری تقویتشده با الیاف (FRP) هستند که شامل اجزاء ذیل می باشند:
- الیاف تقویتکننده: کربن، شیشه، آرامید
- ماتریس پلیمری: اپوکسی، پلیاستر، وینیل استر، ترموپلاستیکها
۲. مزایای استفاده از کامپوزیتها در خودرو
- کاهش وزن: ۳۰-۵۰٪ سبکتر از فولاد
- نسبت استحکام به وزن بالا: بهبود عملکرد و کاهش مصرف سوخت
- مقاومت در برابر خوردگی: عمر طولانیتر قطعات
- طراحی انعطافپذیر: امکان تولید اشکال پیچیده
- جذب انرژی بهتر: ایمنی بالاتر در تصادفات
- عایق صوتی و حرارتی
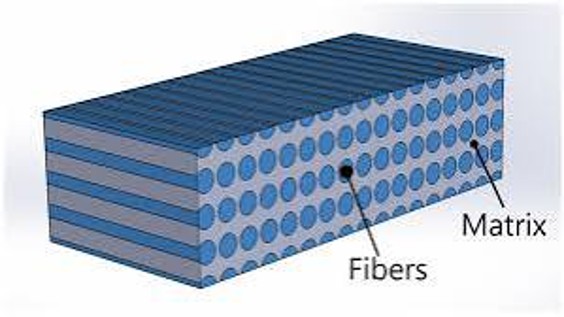
شکل1- طرح شماتیک از ساختار کامپوزیت
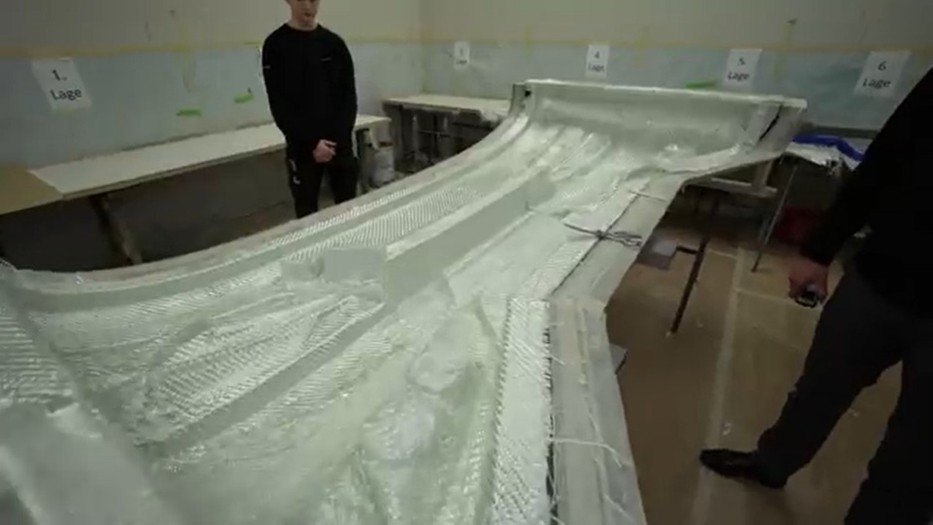
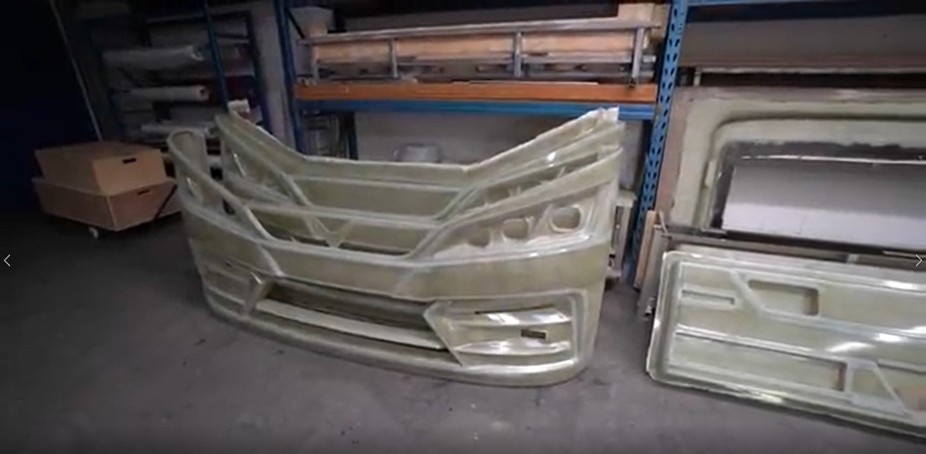
شکل 2- قالب و قطعه کامپوزیتی ساخته شده از یک قطعه سپر جلوی اتوبوس
3- مراحل فرآیند ساخت و تولید قطعات کامپوزیتی خودرو
مرحله ۱: طراحی و مهندسی
- مدلسازی CAD/CAM
- شبیهسازی رفتار مکانیکی (FEA)
- بهینهسازی جهتگیری الیاف
مرحله2: انتخاب روش تولید
بر اساس پارامترهایی همچون شکل وابعاد هندسی قطعه ، تناژ تولید و کیفیت نهایی مورد انتظار از یکی از روش های ذیل برای تولید قطعه استفاده می گردد.
الف) لایهگذاری دستی/اسپری (Hand Lay-up/Spray-up)
- روش سنتی با هزینه پایین تجهیزات
- کنترل کمتر بر کیفیت و یکنواختی
- مناسب برای نمونهسازی اولیه و تولید محدود
لایهگذاری دستی یکی از قدیمیترین و رایجترین روشهای ساخت قطعات کامپوزیتی پلیمری تقویتشده با الیاف (FRP) است که در آن لایههای الیاف (معمولاً الیاف شیشه، کربن یا آرامید) به صورت دستی روی قالب قرار گرفته و با رزین آغشته میشوند. شکل(3) بطور شماتیک فرآیند مذکور را نشان می دهد. در شکل(4)، ساخت شدن ناحیه جانبی بدنه یک خودروی سنگین را با روش لایه گذاری دستی نشان می دهد.
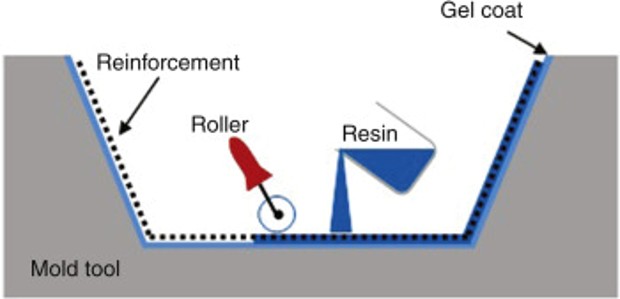
شکل 3 – روش لایه گذاری دستی
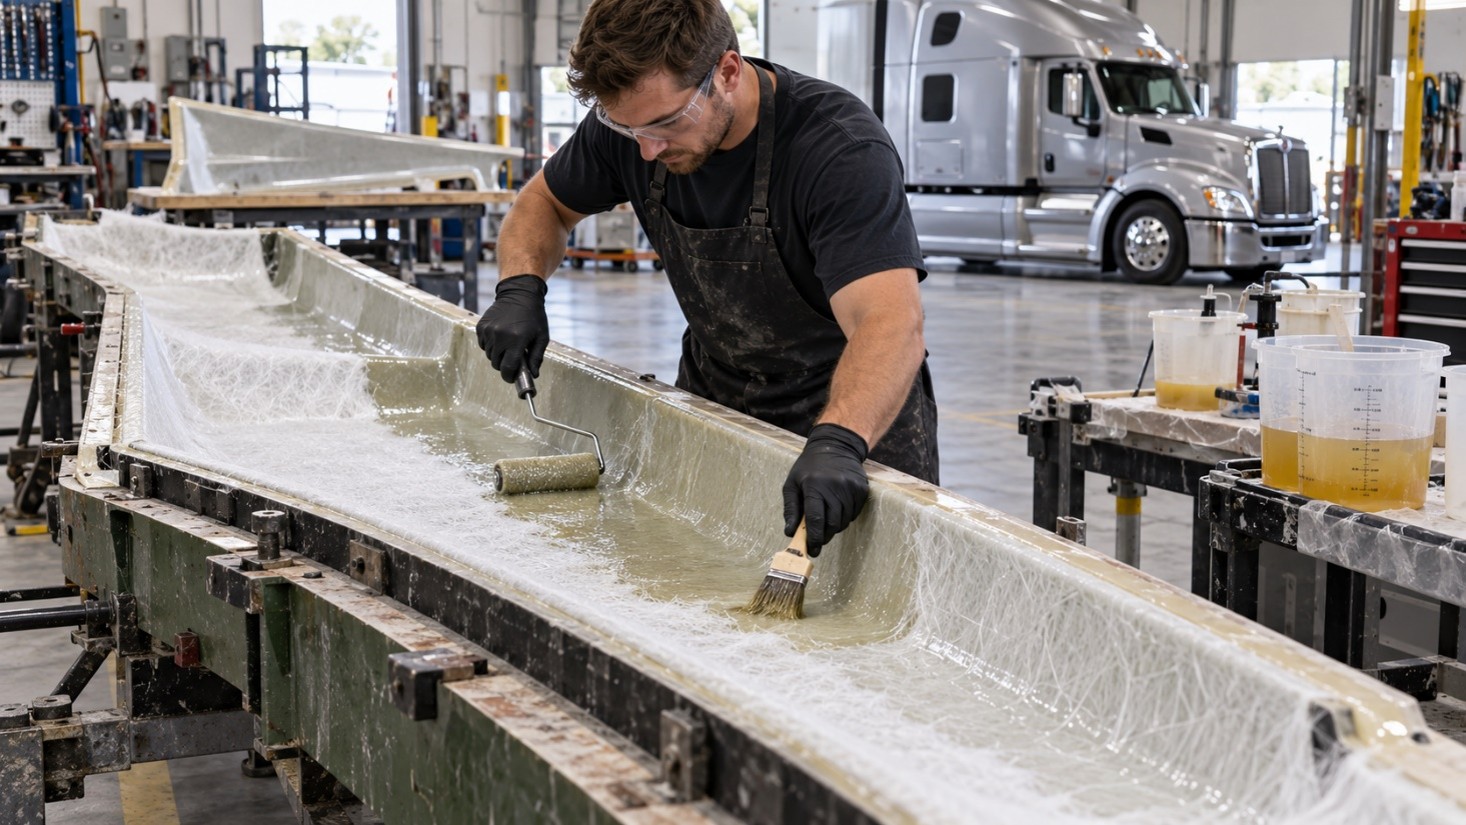
شکل4- ساخت ناحیه جانبی بدنه کامپوریتی یک خودروی سنگین به روش لایه گذاری دستی
مراحل انجام فرآیند
–آمادهسازی قالب
- تمیز کردن سطح قالب
- اعمال عامل رهاساز (Release Agent) برای جداسازی آسان قطعه
- اطمینان از صاف و بدون عیب بودن سطح قالب
- اعمال یک لایه ژلکوت بر روی سطح قالب
– آمادهسازی مواد
- برش الیاف (فایبرگلاس، کربن و…) به اندازه مورد نیاز
- آمادهسازی رزین (اپوکسی، پلیاستر، وینیل استر) و هاردنر
- محاسبه نسبت اختلاط رزین و هاردنر
– لایهگذاری
- قرار دادن اولین لایه الیاف روی قالب
- آغشته کردن الیاف با رزین توسط قلممو، غلتک یا اسپاتولا
- حذف حبابهای هوا با غلتکهای مخصوص
- تکرار فرآیند برای لایههای بعدی تا رسیدن به ضخامت مطلوب
– عملآوری (Curing)
- اجازه دادن به رزین برای سخت شدن در دمای اتاق یا با حرارت
- زمان عملآوری بسته به نوع رزین متفاوت است (چند ساعت تا چند روز)
– جداسازی و پرداخت
- خارج کردن قطعه از قالب
- تراشیدن لبههای اضافی
- سنبادهزنی و پرداخت نهایی
ب) قالبگیری با کیسه خلأ (Vacuum Bag Molding)
این روش نوعی پیشرفتهتر از لایهگذاری دستی است که در آن از فشار اتمسفر برای متراکم کردن لایههای کامپوزیت استفاده میشود.
اصول عملکرد:
- لایههای الیاف آغشته به رزین روی قالب قرار میگیرند.
- یک فیلم پلاستیکی مقاوم به حرارت (Bagging Film) روی کل مجموعه کشیده میشود.
- لبههای فیلم با نوار درزگیر (Sealant Tape) به دور قالب آببندی میشوند.
- هوا از داخل کیسه توسط پمپ خلأ خارج میشود.
- فشار اتمسفر خارجی (حدود ۱ بار یا ۱۴.۷ psi) باعث فشرده شدن لایهها به هم و خروج حبابهای هوا و رزین اضافی میشود. شکل(5).
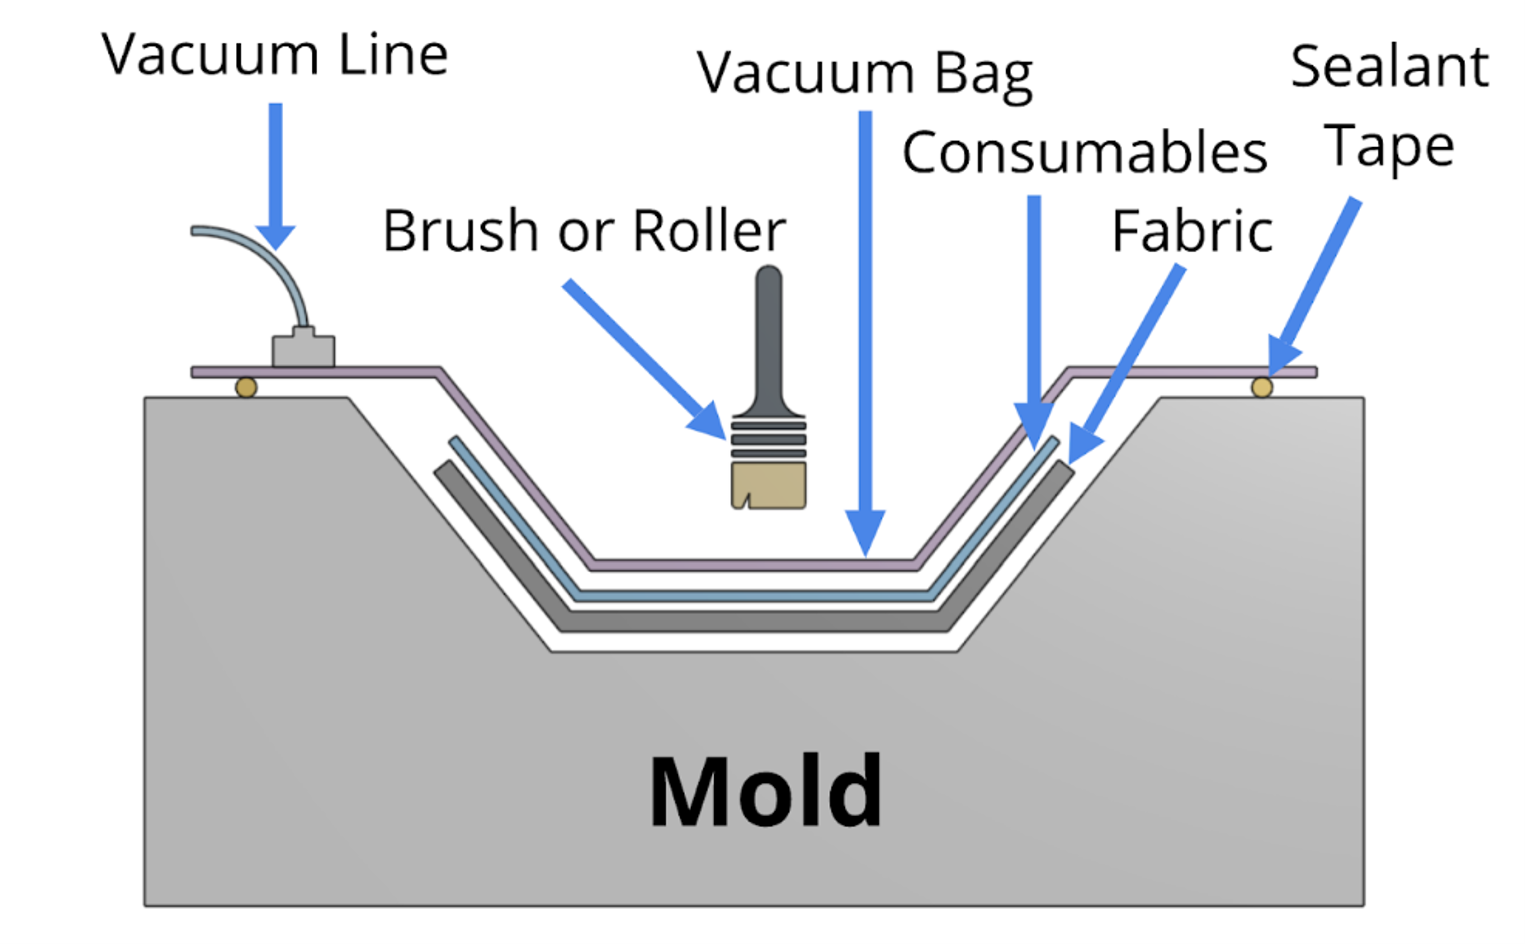
شکل5- روش کیسه خلأ
مزایا:
- حذف حبابهای هوا: کاهش قابل توجه تخلخل (Porosity) نسبت به روش دستی.
- نسبت رزین به الیاف بهتر: کنترل دقیقتر مقدار رزین و افزایش استحکام مکانیکی.
- هزینه متوسط: ارزانتر از اتوکلاو و RTM، اما با کیفیت بالاتر از روش دستی ساده.
- انعطافپذیری: مناسب برای قطعات با اشکال پیچیده و بزرگ.
- بدون نیاز به قالب دوم: برخلاف روشهای فشاری، فقط به یک سطح قالب (معمولاً مرد) نیاز دارد.
معایب:
- زمانبر بودن: فرآیند آمادهسازی کیسه و رسیدن به خلأ مناسب زمانبر است.
- محدودیت فشار: حداکثر فشار محدود به فشار اتمسفر است (نمیتوان مانند اتوکلاو فشارهای بسیار بالا اعمال کرد).
- ریسک نشتی: هرگونه سوراخ یا نشتی در کیسه باعث شکست فرآیند میشود.
- هدر رفت مواد مصرفی: فیلمها، لولههای خلأ و نوارهای درزگیر یکبار مصرف هستند.
کاربردها در صنعت خودرو:
- تولید قطعات بدنه خودروهای اسپرت و مسابقهای (در تیراژ پایین).
- ساخت پنلهای تزئینی داخلی با کیفیت سطحی بالا.
- نمونهسازی سریع (Prototyping) قبل از تولید انبوه.
- تعمیرات بدنه خودروهای لوکس کامپوزیتی.
تجهیزات مورد نیاز:
- پمپ خلأ (Vacuum Pump)
- گیج خلأ (Vacuum Gauge)
- فیلم کیسه خلأ (Bagging Film)
- پارچه تنفسی (Breather Fabric) برای توزیع یکنواخت خلأ و جذب رزین اضافی
- لولهها و اتصالات خلأ
- نوار درزگیر (Sealant Tape)
این روش معمولاً به عنوان پلی بین تولید دستی ارزانقیمت و روشهای صنعتی گرانقیمت مانند اتوکلاو یا RTM عمل میکند و برای کارگاههای کوچک تا متوسط خودروسازی بسیار محبوب است. شکل(6)، ساخت سقف یک خودروی سنگین را به روش فوق نشان می دهد.
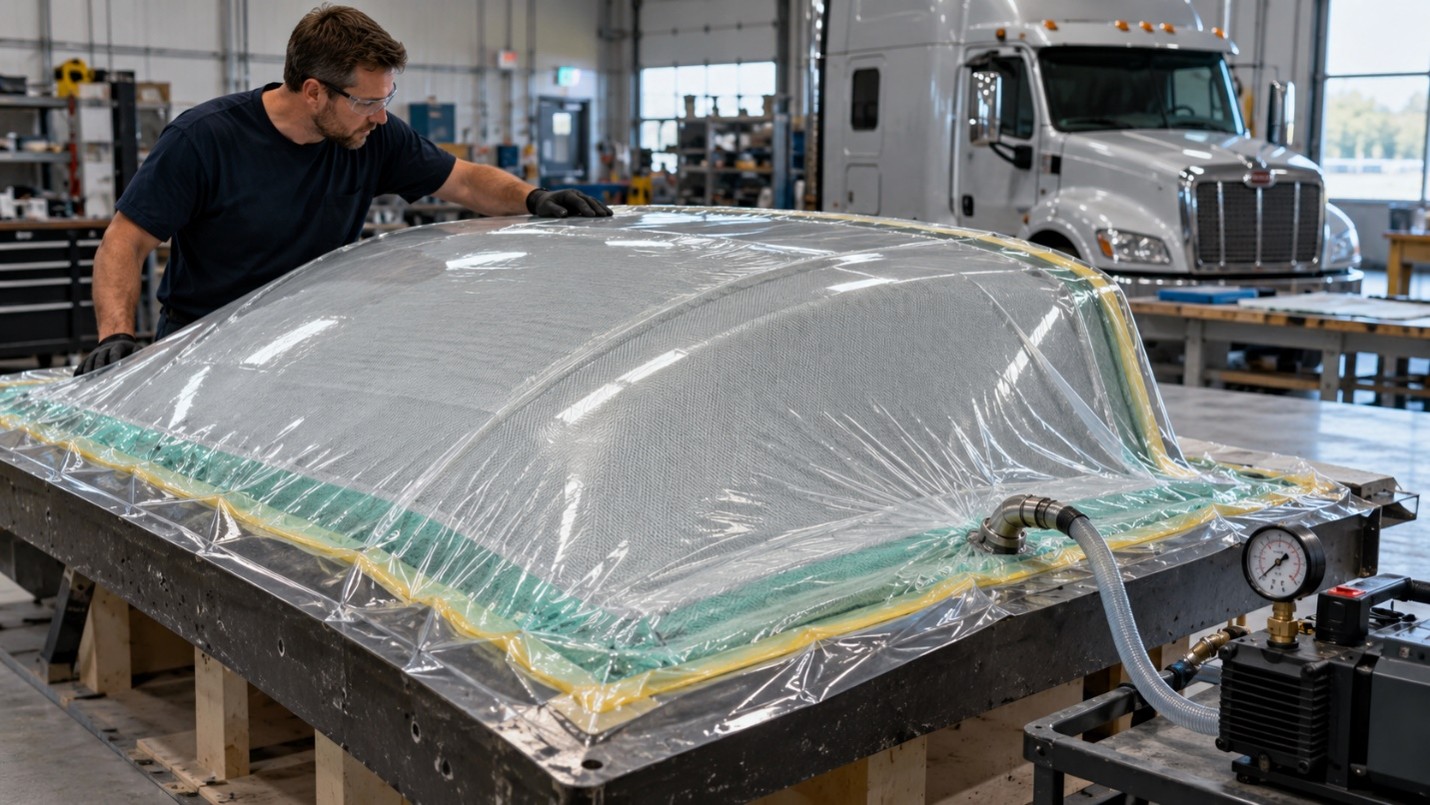
شکل6- ساخت سقف کامپوزیتی یک خودروی سنگین به روش کیسه خلأ
ج) قالبگیری انتقال رزین (RTM – Resin Transfer Molding)
- تزریق رزین مایع به داخل قالب بسته حاوی الیاف خشک
- مناسب برای تولید انبوه با کیفیت سطحی عالی
- زمان چرخه: ۵-۱۵ دقیقه
- کاربرد: بدنه خودرو، سپرها، پنلهای داخلی
RTM مطابق با شکل(7)، یک فرآیند قالبگیری بسته است که در آن الیاف تقویتکننده (الیاف شیشه، کربن یا آرامید) ابتدا در یک قالب دو تکه قرار میگیرند و سپس رزین مایع تحت فشار به داخل قالب تزریق میشود تا الیاف را آغشته کند. شکل(8) ساخت ناحیه جلوی یک خودروی سنگین را با روش مذکور نشان می دهد.
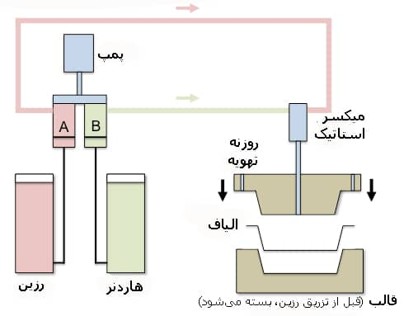
شکل7- روش تزریق رزین در خلأ (RTM )
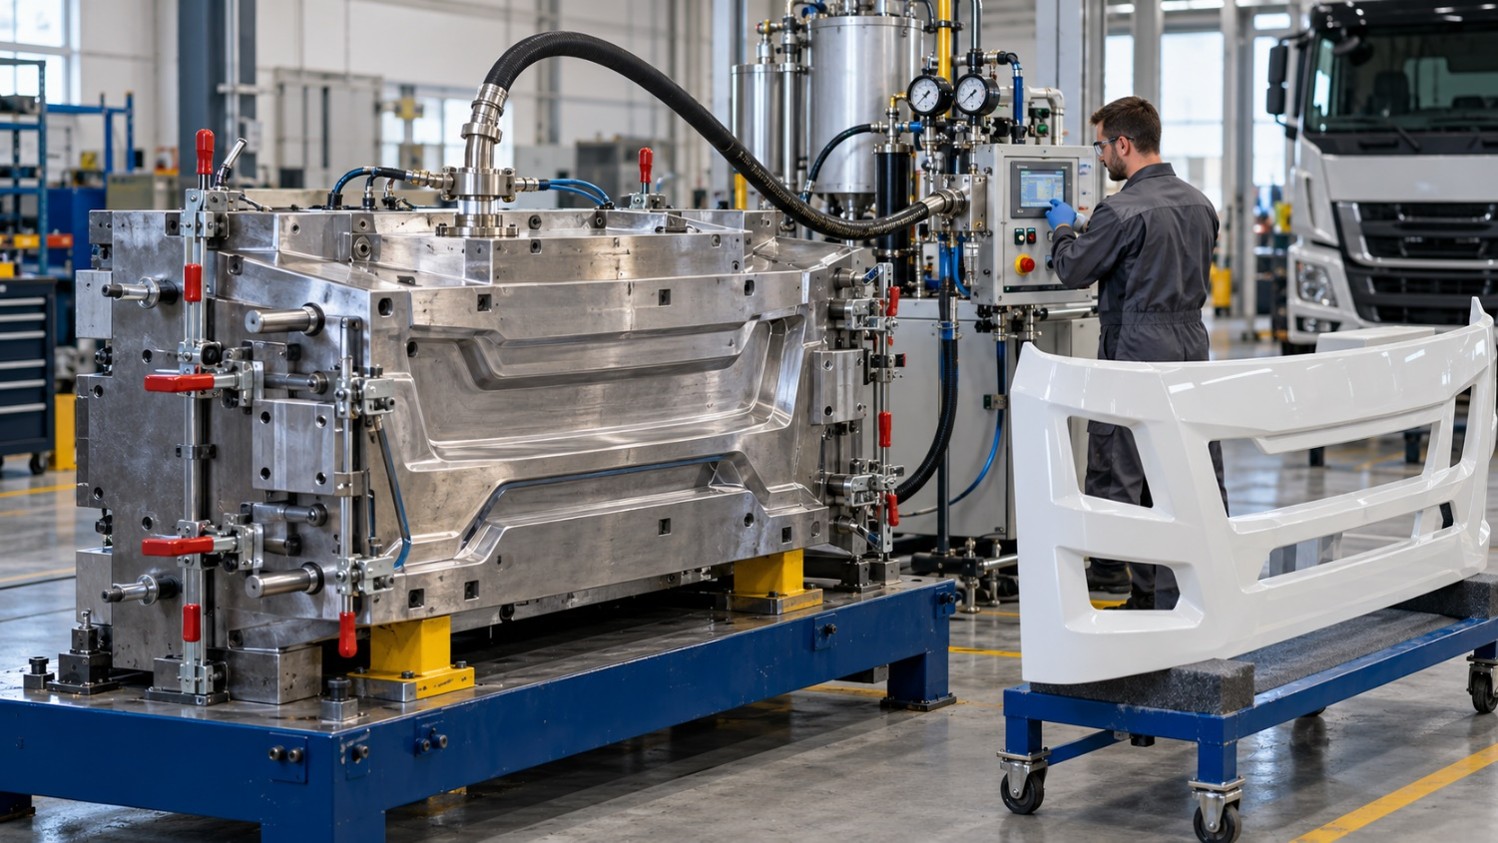
شکل8- ساخت ناحیه جلوی یک خودروی سنگین به روش RTM
مراحل فرآیند RTM:
-آمادهسازی الیاف:
- الیاف تقویتکننده به شکل مورد نظر برش داده میشوند
- لایههای الیاف در قالب قرار میگیرند (lay-up)
- الیاف تقویتکننده به شکل مورد نظر برش داده میشوند
- بستن قالب:
- قالب دو تکه بسته میشود
- مهر و موم مناسب ایجاد میشود
- بستن قالب:
- تزریق رزین:
- رزین مایع (معمولاً اپوکسی، پلیاستر یا وینیل استر) تحت فشار کنترل شده تزریق میشود
- رزین از طریق کانالهای ورودی وارد فضای بین الیاف میشود
- تزریق رزین:
- عملآوری (Curing):
- رزین در دمای مناسب سخت میشود
- ممکن است از گرما برای تسریع فرآیند استفاده شود
- عملآوری (Curing):
- خروج قطعه:
- پس از سخت شدن کامل، قطعه از قالب خارج میشود
- خروج قطعه:
مزایا:
کیفیت سطحی عالی در هر دو طرف قطعه – دقت ابعادی بالا – قابلیت تولید قطعات پیچیده – تکرارپذیری خوب در تولید انبوه – کاهش انتشار گاز نسبت به روشهای باز – ضخامت یکنواخت قطعه – نسبت استحکام به وزن بالا
کاربردها:
- صنایع هوافضا (بالها، بدنه هواپیما)
- صنعت خودروسازی (بدنه، سپر، پنلها)
- تجهیزات ورزشی (دوچرخه، قایق، اسکی)
- صنایع دریایی (قایقسازی)
- توربینهای بادی
- قطعات صنعتی
د) قالبگیری فشاری (Compression Molding)
- استفاده از پیشفرمهای SMC (Sheet Molding Compound) یا BMC
- فشار و حرارت همزمان اعمال میشود
- سرعت تولید بالا، مناسب برای قطعات بزرگ
- کاربرد: گلگیرها، کاپوت، درب صندوق عقب
قالبگیری فشاری (Compression Molding) یکی از روشهای قدیمی و پرکاربرد در تولید قطعات کامپوزیتی و پلیمری است. این روش به ویژه برای مواد ترموست (Thermoset) و همچنین برخی مواد ترموپلاستیک استفاده میشود. .در این روش مطابق با شکل(9)، ماده اولیه (که معمولاً به صورت پیشآغشته یا Prepreg، ورقهای یا گرانول است) درون یک قالب گرم قرار میگیرد و سپس تحت فشار و دمای کنترلشده فشرده میشود تا شکل نهایی را بگیرد و سخت شود. شکل(10)، ساخت ناحیه جانبی از بدنه یک خودروی سنگین را با این روش نشان می دهد.
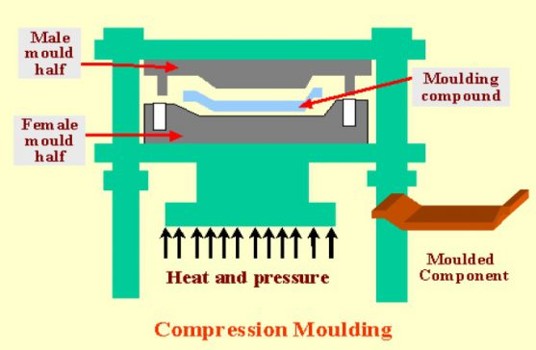
شکل9- روش قالب گیری فشاری
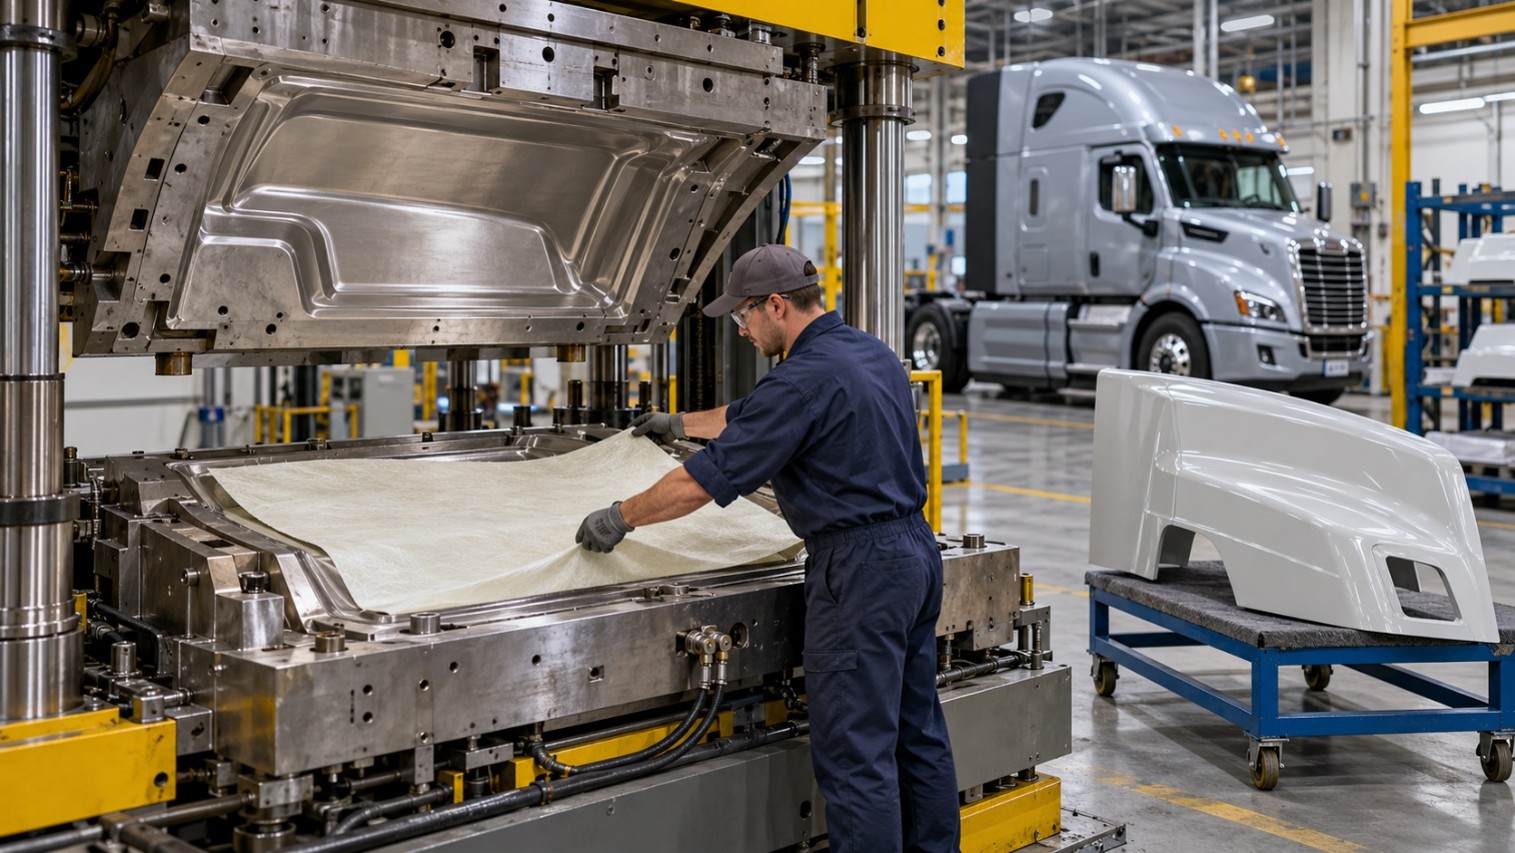
شکل10- ساخت ناحیه جانبی از بدنه کامپوزیتی یک خودروی سنگین با روش قالبگیری فشاری
مراحل فرآیند:
- آمادهسازی ماده اولیه:
- ماده کامپوزیتی (الیاف + رزین) به مقدار دقیق وزنکشی میشود
- ممکن است به صورت SMC (Sheet Molding Compound)، BMC (Bulk Molding Compound) یا Prepreg باشد
- آمادهسازی ماده اولیه:
- قرار دادن در قالب:
- ماده اولیه در نیمه پایینی قالب گرم قرار میگیرد
- قالب معمولاً از فولاد ساخته شده و دارای سیستم گرمایش است
- قرار دادن در قالب:
- بستن قالب و اعمال فشار:
- نیمه بالایی قالب پایین میآید
- فشار هیدرولیکی یا مکانیکی اعمال میشود (معمولاً MPa ۱۰-۵۰)
- ماده در تمام فضای قالب پخش میشود
- بستن قالب و اعمال فشار:
- عملآوری (Curing):
- تحت دما و فشار، رزین سخت میشود
- زمان عملآوری بسته به نوع رزین متفاوت است
- عملآوری (Curing):
- خروج قطعه:
- قالب باز میشود
- قطعه نهایی خارج میشود
- پلیسههای اضافی حذف میشوند
- خروج قطعه:
مزایا:
سرعت تولید بالا نسبت به RTM – هزینه ابزار کمتر نسبت به RTM – قابلیت تولید قطعات با ضخامت یکنواخت – ضایع کم مواد اولیه – مناسب برای تولید انبوه – سطح صاف و یکنواخت – قابلیت اتوماسیون
انواع مواد مورد استفاده:
- SMC (Sheet Molding Compound):
- ورقههای پیشساخته از الیاف کوتاه و رزین
- پرکاربردترین ماده در قالبگیری فشاری
- BMC (Bulk Molding Compound):
- مخلوط خمیری از الیاف کوتاه و رزین
- Prepreg:
- الیاف پیوسته آغشته به رزین نیمهسخت شده
- GMT (Glass Mat Thermoplastic):
- برای مواد ترموپلاستیک
کاربردها:
- صنعت خودروسازی:
- سپرها
- پنلهای بدنه
- درب موتور
- قطعات داخلی
- صنعت خودروسازی:
- لوازم خانگی:
- قابهای الکتریکی
- قطعات لوازم خانگی
- لوازم خانگی:
- صنعت برق و الکترونیک:
- جعبههای فیوز
- عایقهای الکتریکی
- صنعت برق و الکترونیک:
- تجهیزات ورزشی و تفریحی
مرحله 3: بازرسی و کنترل کیفیت
- بازرسی چشمی
- بازرسی ابعادی
- تستهای غیرمخرب (NDT): اولتراسونیک، ترموگرافی
- تستهای مکانیکی: کشش، فشار، خمش، ضربه و تست سختی بارکول
3-چالشهای فنی
- هزینه بالای مواد اولیه: به ویژه الیاف کربن
- زمان چرخه تولید طولانیتر نسبت به فلزات
- تعمیرپذیری دشوار
- مشکلات بازیافت: نیاز به توسعه روشهای بازیافت پایدار
- اتصال به سایر قطعات: چالش در جوشکاری، نیاز به چسب یا پیچ
- یکنواختی کیفیت: حساسیت به پارامترهای فرآیند تولید
4-نوآوریهای اخیر
- کامپوزیتهای ترموپلاستیک: قابلیت بازیافت و زمان چرخه کوتاهتر
- نانوکامپوزیتها: افزودن نانوذرات برای بهبود خواص
- چاپ سهبعدی قطعات کامپوزیتی (3D Printing)
- الیاف طبیعی: استفاده از الیاف کنف، کتان برای پایداری زیستمحیطی
- فرآیندهای سریعتر: HP-RTM (High Pressure RTM) با زمان چرخه زیر ۲ دقیقه
5- کاربردهای فعلی در صنعت خودرو
- بدنه و پنلها: کاپوت، سقف، دربها
- قطعات داخلی: داشبورد، صندلیها، تریمها
- قطعات زیربندی: فنرهای leaf spring، شفتها
- قطعات موتور: محفظه باتری خودروهای الکتریکی
- خودروهای اسپرت و لوکس: استفاده گستردهتر از الیاف کربن
6-آینده و روندها
- افزایش سهم کامپوزیتها تا ۲۰-۳۰٪ وزن خودرو تا سال ۲۰۳۰
- تمرکز بر اقتصاد چرخشی و بازیافت
- خودروهای الکتریکی: نیاز بیشتر به کاهش وزن برای افزایش برد
- تولید خودکار و رباتیک برای کاهش هزینه نیروی کار